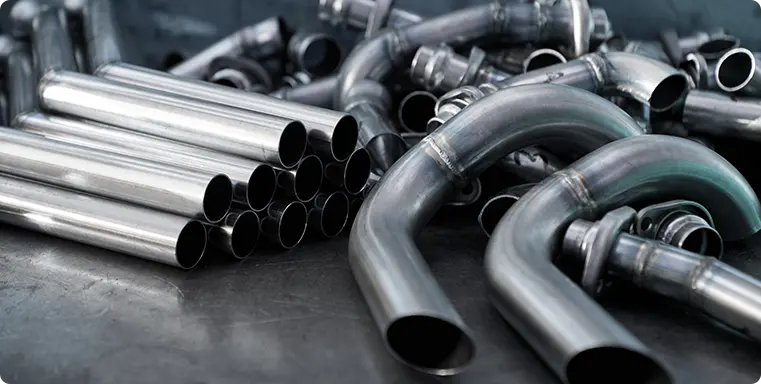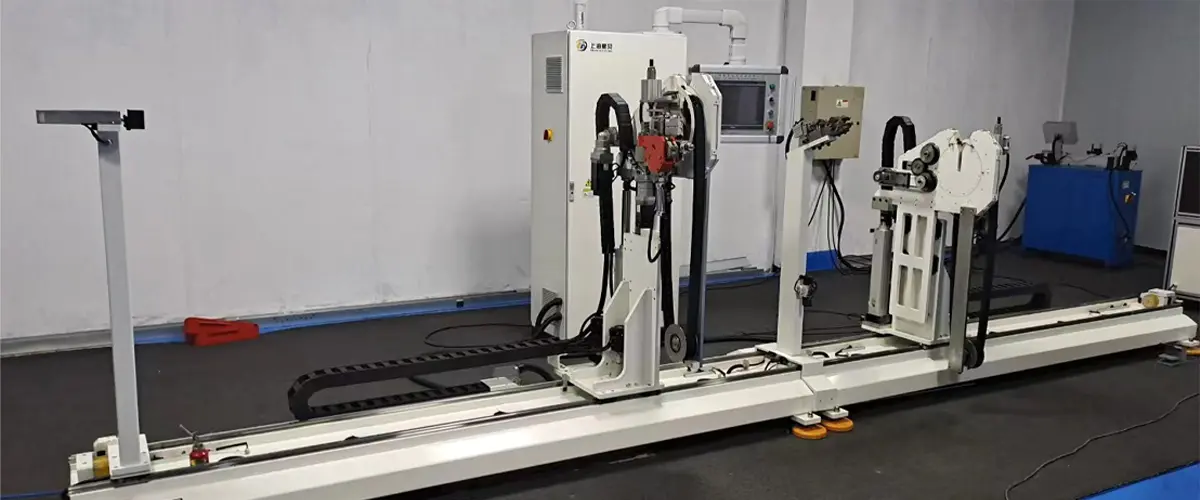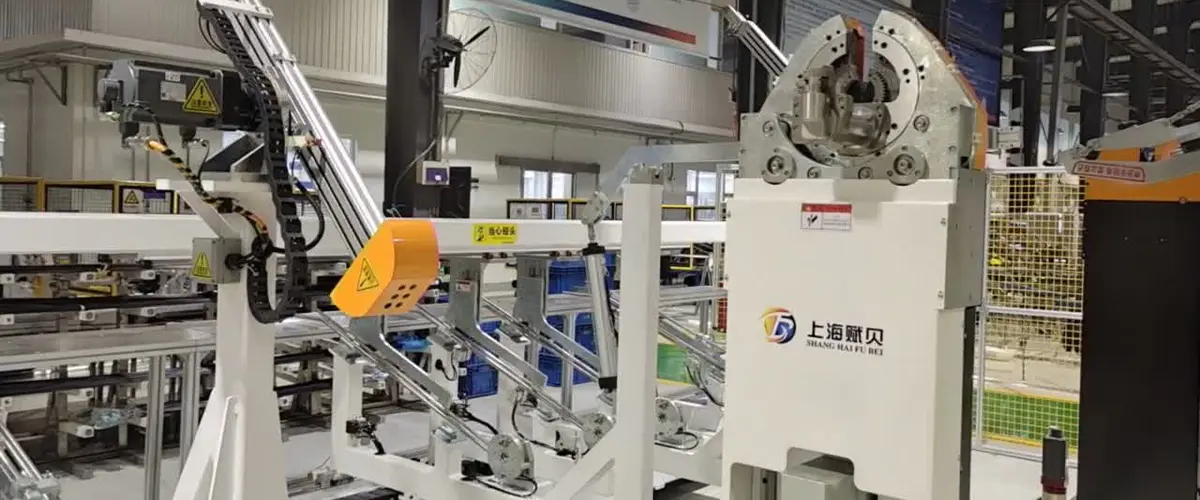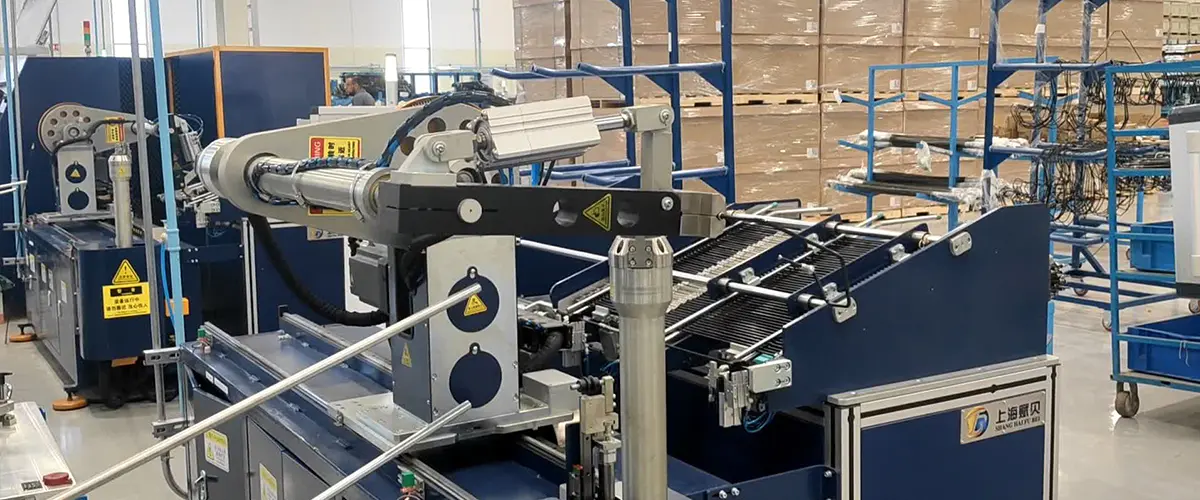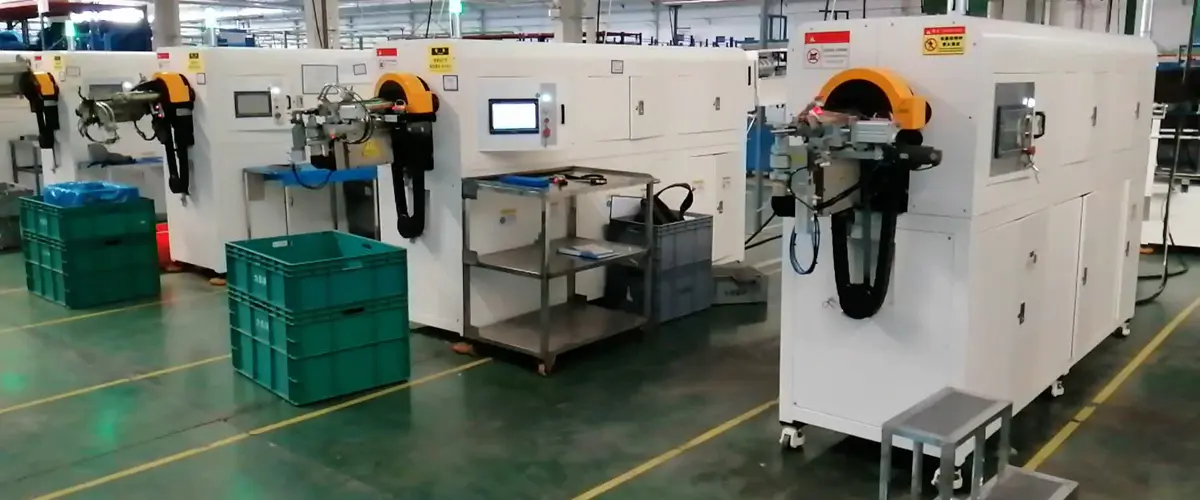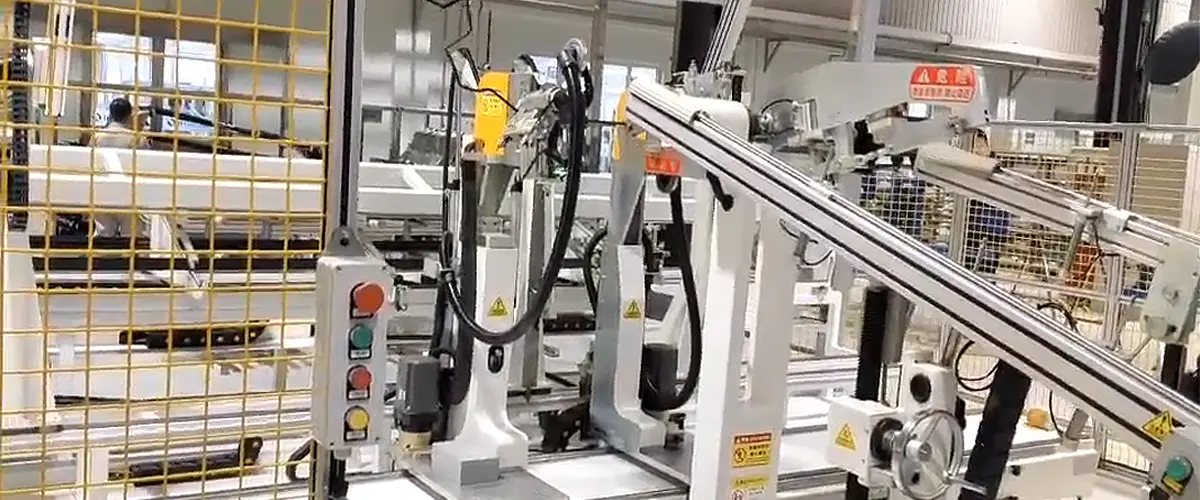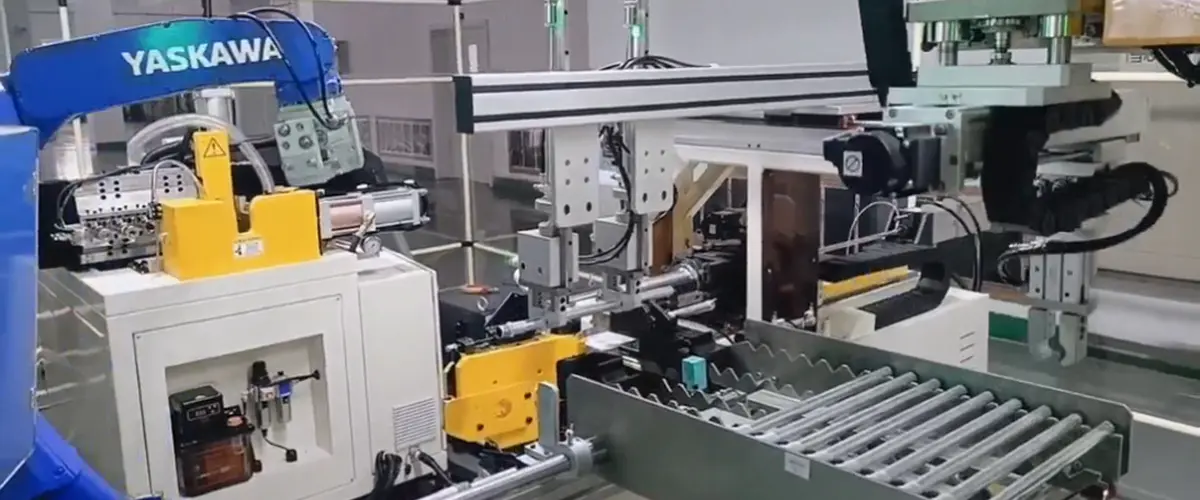


PA6 veya PA66 gibi naylon boruların işlenmesi hassas termal yönetim gerektirir: malzemenin temiz bir şekilde oluşması için belirli bir sıcaklık aralığına ulaşması ve şeklini korumak için büküldükten sonra hemen soğutulması gerekir. Geleneksel ekipman bu adımları ayırarak termal tutarsızlık yaratır ve çevrim sürelerini uzatır. Bu makine, üç aşamayı (ısıtma, bükme ve soğutma) tek ve sürekli bir işlemde birleştirir.
Entegre Isıtma Sistemi: Hassas kontrollü bir elektrikli ısıtma silindiri (en yüksek güç: 6,5 kW), bükülmeden önce boruya sabit, eşit ısı sağlar. Malzemeyi PA6, PA66 ve benzer sınıflara uygun 80–125°C aralığında tutmak için ısıtma aşaması boyunca sıcaklık regülasyonu sürdürülür ve hem az ısınma (çatlamaya neden olur) hem de aşırı ısınma (malzeme mukavemetini düşürür) önlenir.
Bükülme Sonrası Anında Soğutma: Yerleşik hava soğutma sistemi büküldükten hemen sonra devreye girerek, termal geri kazanımın açı veya geometri sapmasına yol açmasından önce tüpü oluşturulmuş şekline kilitler. Bu entegre soğutma adımı, makinenin çıkış geometrisini güvenilir ve tekrarlanabilir kılan şeydir; soğutma süresi ve koşullarının kontrol edilmesinin daha zor olduğu manuel veya çok istasyonlu yaklaşımlara göre önemli bir avantajdır.
Çoklu Büküm Doğruluğu için Servo Çift Besleme: Servo tahrikli çift besleme mekanizması, tüpü ±1,5 mm besleme uzunluğu toleransıyla ilerleterek tek bir yükleme döngüsünde sıralı çoklu bükme işlemlerini destekler. Tutarlı besleme doğruluğu, bükülme noktaları arasındaki mesafenin karmaşık boru profillerinde bile kontrol altında kalması anlamına gelir.
Çevrim Hızı: Bireysel bükme işlemleri, boru geometrisine bağlı olarak 0,1 ila 8 saniyelik pratik bir aralıkla 0,1 saniye kadar kısa bir sürede tamamlanır ve hem basit hem de karmaşık parça programları için esneklik sağlar.
Üretim Verimliliği: Geleneksel çok aşamalı ekipmanlara kıyasla bu makine, genel üretim verimliliğinde %50'den fazla iyileşme sağlar ve toplu senaryolarda işlemler arası boşta kalma süresini yaklaşık %30 azaltır. Bu kazanımlar otomotiv soğutma hatları, fren hortumu yönlendirme ve pnömatik devre boruları gibi yüksek hacimli uygulamalara doğrudan uygulanabilir.
Uçtan Uca Kalite Tutarlılığı: Isıtma, bükme ve soğutma işlemlerinin tamamı tek bir otomatik hücrede gerçekleştiğinden, parça kalitesi artık hıza veya istasyonlar arasındaki manuel transferlerin bakımına bağlı değildir. Partideki her tüp aynı termal profile ve aynı şekillendirme koşullarına maruz kalıyor, bu da daha sıkı boyutsal tutarlılık ve daha düşük ret oranları anlamına geliyor.