Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / PA Boru Bükme Makinesi: Güvenilir Boru Üretimi için Pratik Bir Kılavuz
PA boru, bakır veya çelik borunun büyütülmüş bir versiyonu değildir ve PA boru bükme makinesi, yalnızca farklı bir kalıba sahip bir metal bükme makinesi değildir. Poliamid borunun farklı bir geri esneme modeli, farklı bir yüzey hassasiyeti ve farklı bir dizi arıza modu vardır. Kelepçeler açıldıktan sonra düzgün görünen bir kıvrımın düzleştirilmiş veya bükülmüş bir çizgiye dönüştüğünü izlediyseniz, makinenin, takımların ve kurulumun tek bir sistem olarak çalışması gerektiğini zaten biliyorsunuzdur.
Şangay'da boru işleme ekipmanı inşa etmek için yıllarımızı harcadık ve kendi atölyemizden aldığımız dersler basittir: boruyu tanımlamak, bükümü kontrol etmek ve sonucu kanıtlamak. Bu kılavuz, bir PA boru bükme projesi numuneden seri çıktıya geçmeden önce üretim ekipleriyle tartıştığımız pratik noktaları anlatmaktadır. Daha geniş bir bağlam istiyorsanız, daha fazlasını okuyabilirsiniz tüp işleme geçmişimiz hakkında .
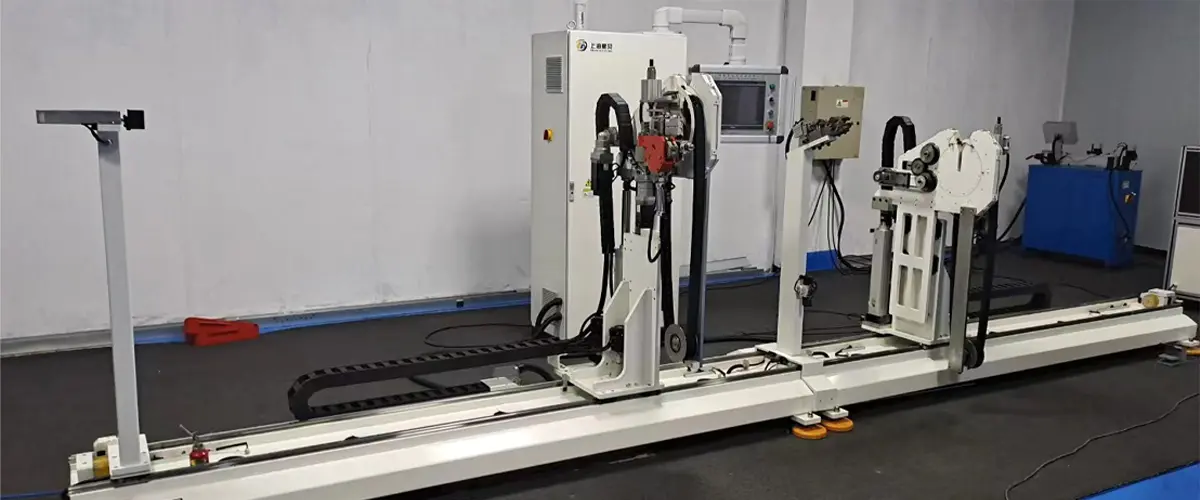
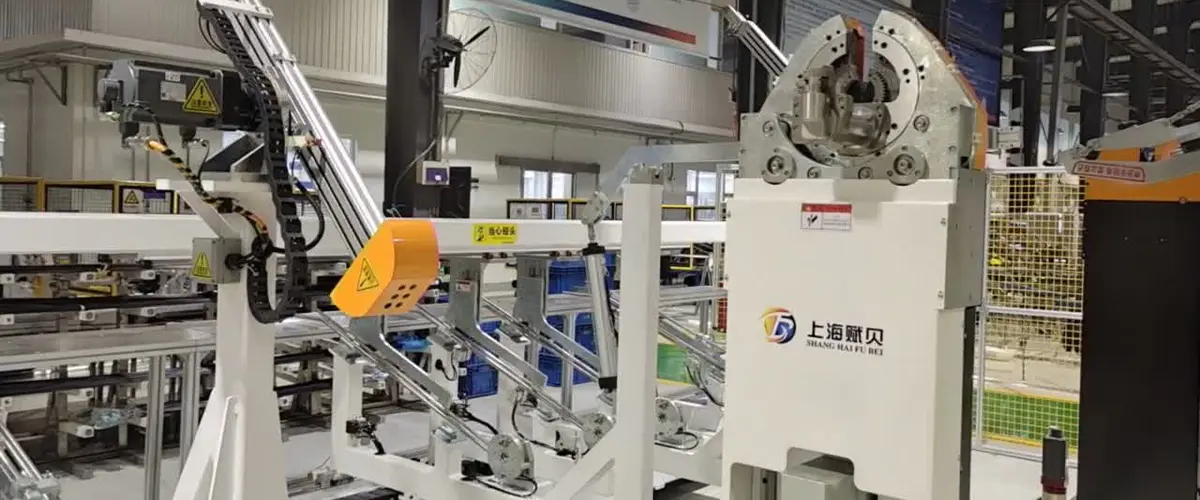
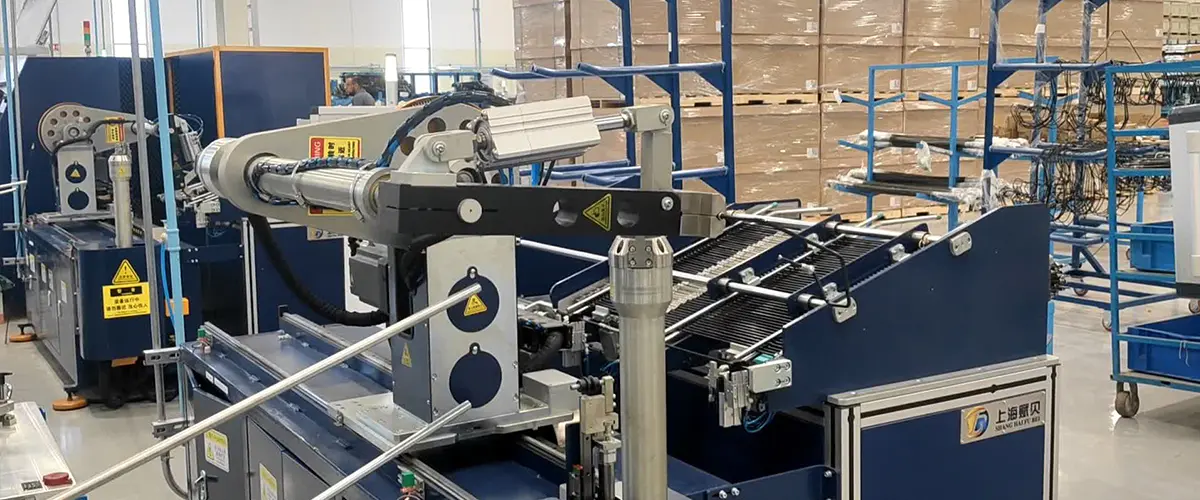
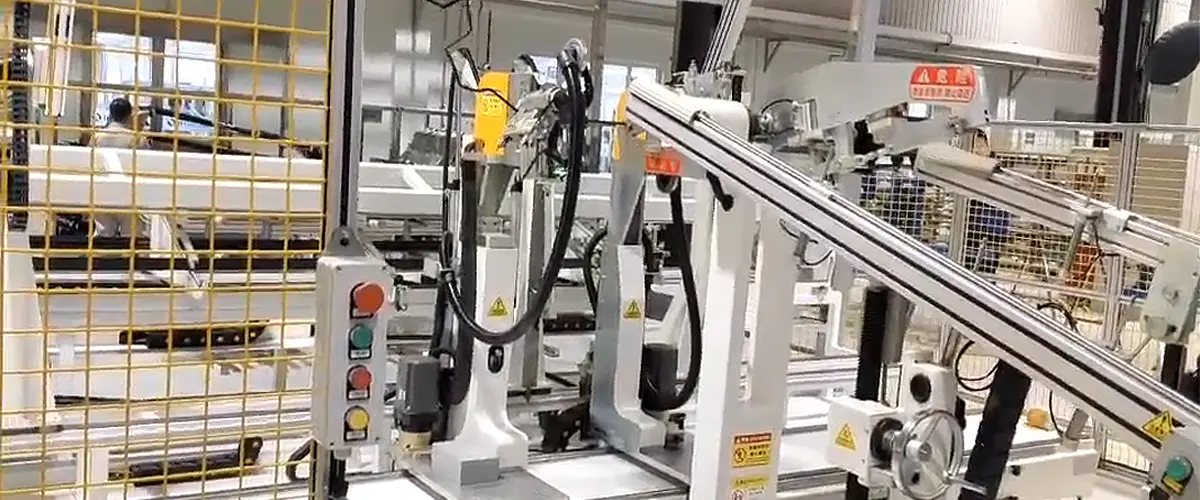
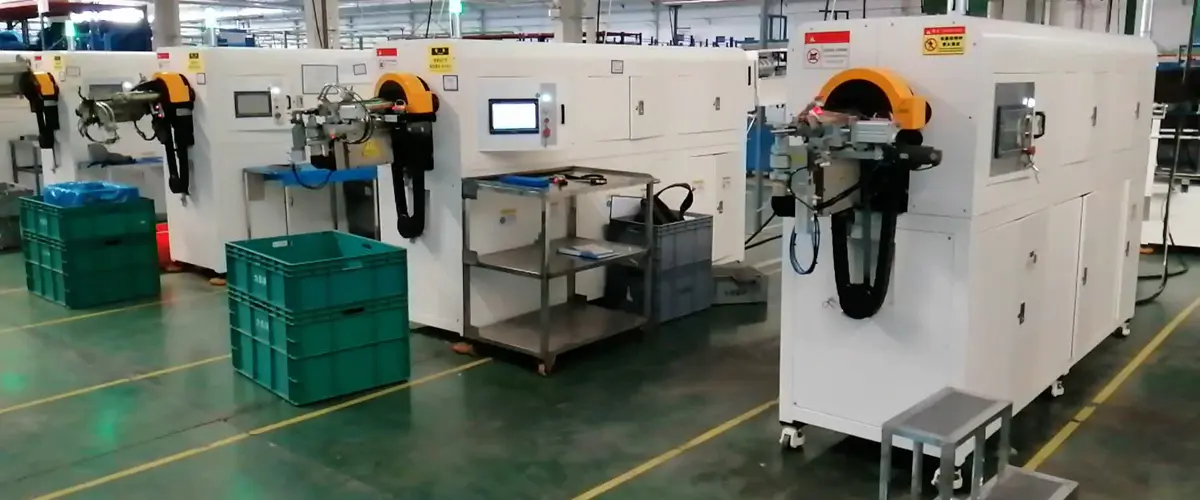
A PA boru bükme makinesi Kontrollü bir sırayla poliamid boru oluşturur: besleme, kelepçeleme, bükme, boşaltma. Bükme kalıbı merkez çizgisi yarıçapını ayarlar. Kelepçe kalıbı boruyu kalıba karşı tutar. Basınç kalıbı dirseğin dışını takip eder ve malzeme akışının kontrol edilmesine yardımcı olur. Bazı kurulumlarda düzleşmeyi ve kırışmayı azaltmak için bir silici kalıp veya dahili destek kullanılabilir. PA ile fark, malzemenin farklı şekilde geri itilmesidir. Elastiktir, sıcaklığa ve neme karşı hassastır ve genellikle metalden daha fazla yüzey işaretlemesine yatkındır.
Bir üretim makinesinde önemli olan özellik yalnızca maksimum bükme açısı değildir. Tekrarlanabilirliktir: aynı besleme uzunluğu, aynı bükülme açısı ve birinci ve bininci kısımda aynı geri esneme düzeltmesi. Servo kontrollü eksenler, tarif saklama ve net bir insan-makine arayüzü bunu pratik hale getiriyor. İyi seçilmiş bir makine aynı zamanda operatörün her değişikliği uzun bir denemeye dönüştürmeden kelepçe kuvvetini, bükme hızını ve telafiyi ayarlamasına olanak sağlamalıdır.
Poliamid tek bir malzeme değil, bir ailedir. PA6, PA66, PA11, PA12 ve bileşik kaliteler çizimde benzer görünebilir ancak bükücüde farklı davranabilir. Duvar kalınlığı, dış çap toleransı, reçine sertliği, nem içeriği ve depolama koşullarının tümü sonucu etkiler. Bu nedenle bir partiden kopyalanan bir büküm tarifinin bir sonraki parti için ayarlanması gerekebilir.
Bu özellikler PA'nın bükülmesini imkansız hale getirmez. Kurulum disiplinini daha önemli hale getiriyorlar. Sabit bir kelepçe kuvveti tutabilen ve hassas bir bükme açısını tekrarlayabilen bir makine, yalnızca büyük bir nominal kapasite sunan bir makineden çok daha değerlidir.
Bir deneme yaptığımızda, makineyi veya takımları değerlendirmeden önce genellikle beş değişken üzerinde çalışırız. Sıra önemlidir çünkü iki değişkeni aynı anda değiştirmek, kötü bükümün gerçek nedenini gizleyebilir.
İlk makaleden sonra kıvrımı ovallik, duvar incelmesi, izler ve açı hatası açısından inceleyin. Daha sonra küçük bir parti çalıştırın ve aynı noktaları tekrar kontrol edin. Bir numune üzerinde çalışan ancak yirmi parçanın üzerinde sürüklenen bir süreç üretime hazır değildir.
Takımlama, iyi bir makinenin iyi bir sürece dönüştüğü yerdir. Bükme kalıbı oluğu boru çapına uygun olmalı ve dış duvarı sıkıştırmadan desteklemelidir. Kelepçe ve basınç kalıpları boruya geniş bir alan üzerinden temas etmelidir çünkü noktasal yükleme, iz ve deformasyonun yaygın bir nedenidir. Dirsek sıkıysa veya boru ince duvarlıysa, dirseğin içini kontrol etmek için bir silici kalıp veya dahili desteğe ihtiyaç duyulabilir.
PA tüpü için temiz, kuru aletle işleme de önemlidir. Metalin bükülmesine yardımcı olan yağlayıcı toz çekebilir veya daha sonraki montajı etkileyebilir; bu nedenle herhangi bir yağlayıcı, malzeme ve son kullanım için onaylanmalıdır. Makine kontrolleri, izin düzeyine göre kilitlenebilen veya kontrol edilebilen tariflerle bükme açısının, geri esnemenin telafisinin ve besleme uzunluğunun ince ayarına izin vermelidir.

Makine spesifikasyonu veya tedarikçi incelemesi için aşağıdaki tabloyu başlangıç noktası olarak kullanın. Bu, bükme denemesinin yerini almaz ancak üretimi etkileyen soruları yalnızca broşürde güzel görünen sorulardan ayırmaya yardımcı olur.
| Karar alanı | Neyi onaylamanız gerekiyor? | Neden önemli? |
|---|---|---|
| Tüp özellikleri | PA sınıfı, dış çap, duvar, tolerans, nem durumu | Farklı PA sınıfları farklı şekilde geri yaylanır ve farklı desteğe ihtiyaç duyabilir. |
| Bükme geometrisi | Merkez çizgisi yarıçapı, bükülme açısı, düz uzunluklar, açıklık | Dar yarıçaplar ve kısa düzlükler ovallik ve işaretlenme riskini artırır. |
| Takımlama | Kalıp kanalı, kesici uç malzemesi, silici veya dahili destek | Zayıf temas, yetenekli bir makinede bile tüpü ezebilir, işaretleyebilir veya düzleştirebilir. |
| Kontrol | Servo eksenler, tarif saklama, geri yaylanma düzeltmesi, erişim seviyeleri | Tekrarlanabilirlik, kararlı ayarlara ve kontrollü değişikliklere bağlıdır. |
| Doğrulama | Gerekirse ilk ürün, parti kontrolleri, sızıntı veya basınç testi | Doğru görünen bir bükümün yine de montaj gerekliliklerini karşıladığını kanıtlaması gerekir. |
Aynı zamanda malzeme ailelerini de karşılaştırıyorsanız, bu kılavuz naylon boru bükme makinesi takımlama ve boru işleme konusunda yararlı bağlam sağlar.
PA tüpü, otomotiv sıvı ve hava hatlarında, klima tertibatlarında ve endüstriyel pnömatik sistemlerde yaygındır, ancak kesin kalite ve onay uygulamaya bağlıdır. Bu alanlarda bükme makinesi nadiren tek başına değerlendirilir. Yeniden işleme gerek kalmadan bir sonraki montaj adımına uygun tutarlı bir büküm sağlayıp sağlayamayacağına göre değerlendirilir.
Üretim için makineyi bir ada değil, bir hattın parçası olarak planlayın. Borunun nasıl yükleneceğini, bitmiş parçaların nasıl boşaltılacağını, muayenenin nerede yapılacağını ve geçişlerin nasıl kaydedileceğini düşünün. Aynı hücrede birden fazla PA boru parça numarası çalışıyorsa, hızlı tarif değişiklikleri ve net takım tanımlaması, maksimum bükme hızındaki küçük bir artıştan daha fazla zaman tasarrufu sağlayabilir.
Bakım göz alıcı değildir ancak birçok bükülme sorununun önlendiği yerdir. Her vardiyanın başında takımları aşınma, cila ve birikme açısından kontrol edin. Kesimler veya düzleştirme için kelepçe uçlarına bakın. Besleme kılavuzunun hizalandığını ve sensörlerin temiz olduğunu doğrulayın. Bir kaymanın hurdaya dönüşmeden önce görülebilmesi için bükülme açısı kontrolleri ve telafi değişikliklerinin küçük bir kaydını tutun.
Operatörler ayrıca her parça numarası için iyi bir bükülmenin nasıl görüneceğini bilmelidir. Tüplerden birinde hafif bir iz kozmetik, diğerinde reddedilme olabilir. Net kabul örnekleri, iyi aydınlatma ve şüpheli parçalar için kısa bir yükseltme rotası, kalite açısından kimsenin okumadığı uzun bir kılavuzdan daha fazlasını yapar.
PA boru bükme makinesinin seçimi aslında bir uyum meselesidir: boru, takımlar, kontrol sistemi ve üretim rutini arasındaki uyum. Boru ve büküm çizimiyle başlayın, dikkatli bir deneme yapın ve ölçeği büyütmeden önce küçük bir partiyi doğrulayın. Bize bir numune boru, bir büküm çizimi ve hedef çevrim süresi gönderirseniz, pratik ayrıntılar üzerinde çalışmanıza ve işinize uygun bir konfigürasyon seçmenize yardımcı olabiliriz.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bina A, No. 299 Tangming Yolu, Shihudang Sanayi Bölgesi, Songjiang Bölgesi, Şanghay, Çin
Telif hakkı © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Ayrılmış Otomatik Boru İşleme Ekipmanları Fabrikası